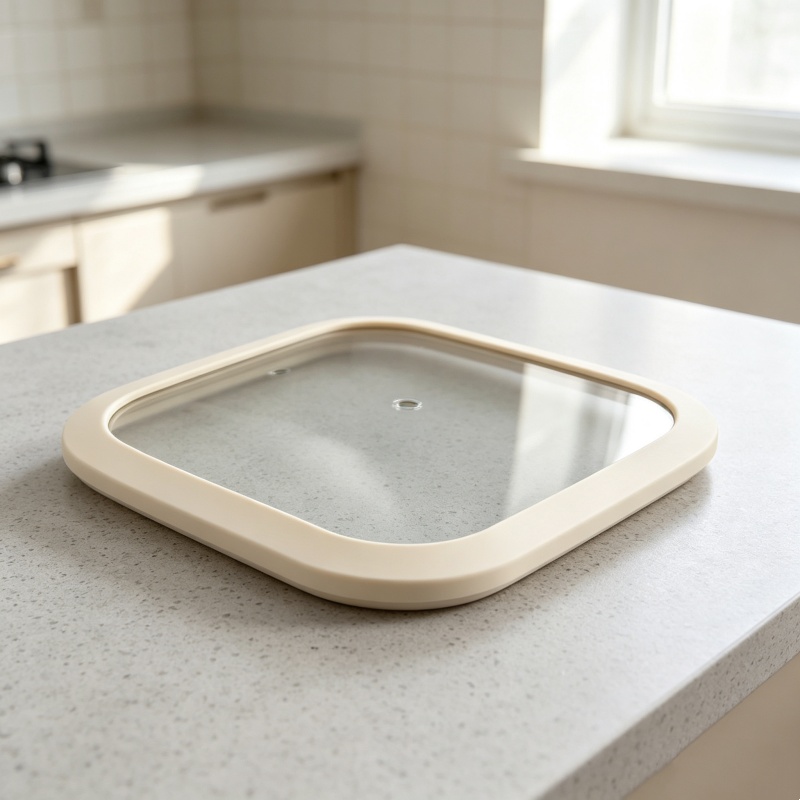
1. Концентрация напряжений в квадратных углах приводит к высокой вероятности разрушения закаленного стекла.
Круглое стекло испытывает равномерное усилие зажима и давление впрыска силикона во время формования, в то время как четыре прямых угла квадратного стекла принимают на себя большую часть усилия зажима и ударной силы жидкого силикона во время закрытия формы и впрыска LSR. Даже полностью закаленное стекло подвержено образованию невидимых микротрещин, сколам углов или прямому разрушению во время производства.
Кроме того, после резки и закалки закаленное стекло имеет естественный допуск по толщине ±0,1 мм. Когда форма жестко зажимает квадратную стеклянную заготовку, тонкие кромки и углы подвергаются чрезмерному давлению и легко трескаются.
В процессе высокотемпературной вулканизации (160–195 °C) силикон сильно расширяется после нагрева и непрерывно сжимает четыре угла стекла. Внутри стекла накапливается остаточное внутреннее напряжение. Некоторые готовые крышки могут самопроизвольно треснуть после нескольких дней хранения без ударов.
Для решения этой проблемы в пресс-форме необходимо использовать плавающую буферную позиционирующую конструкцию, оснащенную азотными пружинами для адаптивного зажима, вместо жесткого сжатия, что увеличивает стоимость пресс-формы в 1,8–2,5 раза по сравнению с пресс-формами для круглых стеклянных крышек.
2. Часто возникают проблемы с адгезией стекла и силикона, расслоение углов и протечки воды.
В реальных условиях производства сложно равномерно распылить силановую грунтовку и провести плазменную активацию по всему периметру квадратного участка: в углах, как правило, скапливается избыток грунтовки, вызывая вспенивание силикона, а прямые кромки склонны к отсутствию покрытия. Непокрытая область отслаивается целиком после многократного кипячения и обработки паром.
В случае посуды, используемой на кухнях с частыми чередованиями горячих и холодных зон (холодильник + приготовление пищи при высоких температурах), обычные методы склеивания приводят к отслоению силикона по четырем углам после сотен циклов обработки паром, что вызывает протечки кастрюль и сковородок.
Стандартная технологическая схема производства должна строго соблюдаться: активация шлифовки поверхности стекла → плазменная очистка → нанесение силанового грунта, специфичного для стекла → формование с силиконовой обмоткой в течение 8 часов. Любое нарушение этой процедуры приведет к дефектам, таким как расслоение партии.
3. Несбалансированная вентиляция формы задерживает воздух, вызывая образование пузырьков, неполное заполнение и пригорание в углах.
Захваченный воздух приводит к трем основным дефектам: мельчайшим пузырькам и микроотверстиям по краям силикона, черным пятнам от пригорания, вызванным сжатием воздуха при высокой температуре, и неполному заполнению силиконовым герметиком углов, что приводит к нарушению герметичности кромок.
Если выпускные канавки в углах слишком широко открыты для выхода воздуха, образуются сильные заусенцы; узкие выпускные канавки неизбежно приводят к задержке воздуха. Микроскопическая сегментированная конструкция выпускных канавок становится ключевым техническим требованием к пресс-форме.
В случае многогнездных пресс-форм для массового производства сложно сбалансировать скорость потока силикона в каждой полости, что приводит к непостоянству процента дефектов в виде пузырьков.квадратные крышки Производство осуществляется в разных полостях, что значительно ухудшает стабильность производства.
4. Сложно обеспечить равномерную толщину силикона по всем четырем сторонам, что приводит к неудовлетворительным герметизирующим свойствам.
- Тонкий силиконовый герметик: недостаточный запас сжатия после закрытия крышки, что приводит к утечке воздуха и воды во время герметизации;
- Слишком толстый слой силикона по углам: край выступает наружу после формовки, из-за чего крышка не закрывается плотно и деформируется вверх.
Для обеспечения герметичности крышек для посуды необходимо контролировать толщину силиконового герметика по периметру в пределах ±0,05 мм. В линиях с ручной подачей обычно выход годной продукции составляет менее 75%, и только автоматизированное точное позиционирование манипулятора позволяет соответствовать стандарту контроля толщины.
5. Остаточные термические напряжения вызывают скрытые трещины и деформацию кромок в готовых изделиях.
В повседневной бытовой практике чередование холодных и горячих условий (охлаждение при 0℃, нагрев выше 100℃) многократно воздействует на подверженные нагрузке углы, вызывая две распространенные проблемы после покупки:
- Силиконовые кромки постепенно отрываются от углов;
- В углах стекла невидимые микротрещины расширяются, и стекло разбивается при малейшем ударе.
В отличие от круглых стеклянных крышек, не подверженных окружному растягивающему напряжению, для квадратных стеклянных крышек с силиконовым покрытием необходимо использовать низкоусадочный силикон LSR, что увеличивает стоимость сырья на 20–35% по сравнению с обычным силиконом.
6. Сложности с обрезкой заусенцев по углам и низкая стабильность качества внешнего вида.
Обрезка угловых заусенцев сопряжена с дилеммой: ручная обрезка, как правило, приводит к разрыву силикона в хрупких углах из-за силы натяжения; криогенная обработка может привести к растрескиванию хрупких стеклянных углов из-за низкотемпературного воздействия. Оба метода обрезки сопряжены со скрытыми рисками образования заусенцев.
В условиях массового производства легко могут возникнуть несоответствия во внешнем виде: у одних крышек на углах имеются чрезмерные заусенцы, а у других – чистые. Различия в блеске и состоянии заусенцев не соответствуют стандартам контроля внешнего вида, принятым в супермаркетах и у зарубежных производителей кухонной утвари.
Дополнительные проблемы, связанные с затратами при массовом производстве.
- Сложная конструкция пресс-формы с четырехсторонними позиционирующими вставками, угловыми плавающими блоками и сегментированной выхлопной системой приводит к высокой стоимости разработки пресс-формы;
- Общий процент выхода продукции на 15–25% ниже, чем при использовании круглых стеклянных крышек, обмотанных силиконом, что приводит к большим потерям отходов;
- Вся технологическая цепочка гораздо длиннее и включает в себя очистку стекла, плазменную активацию, сушку грунтовки, точное позиционирование при обмотке и вторичную вулканизацию, поэтому при любом отклонении от нормы в каком-либо процессе неизбежно возникнут дефекты партии.
Дата публикации: 06.08.2026